


Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Hellävarainen
Pleksilasin muovaus on lämpömuovausta – ja materiaalin valinta on etusijalla
Plexiglass, PMMA-akryylilevyn yleinen nimi, on kestomuovi, joka muuttuu taipuisaksi kuumennettaessa ja säilyttää uuden muotonsa jäähtymisen jälkeen. Tämä yksittäinen ominaisuus tekee siitä yhden anteeksiantavimmista materiaaleista käytännön muovausprojekteihin moottoripyörien tuulilaseista ja esittelytelineistä räätälöityihin valaistushajottimiin ja koneensuojiin. Muovausmenetelmä itsessään ei ole monimutkainen: lämmitä arkki, muotoile se muodostimen päälle, anna jäähtyä. Suurin osa vioista on väärän materiaalin valinta tai lämpötilan työntäminen turvaikkunan ulkopuolelle. Joten ennen kuin kurkotat lämpöpistooliin, päätä, minkä tyyppistä akryyliä todella tarvitset. Tyypillisiä osia ovat myyntipisteen näytöt, koneen roiskesuojat, lampunsuojukset ja suojaikkunat – kaikki muodot, jotka alkavat tasaisesta levystä ja saavat geometriaansa lämmön vaikutuksesta.
Kaikissa muovausprojekteissa valettu vs. pursotettu ero on tärkeämpi kuin tuotemerkki. Valettu akryyli tarjoaa hieman paremman optisen kirkkauden ja kemiallisen kestävyyden, mutta suulakepuristettu levy on yleensä paksuudeltaan yhtenäisempi ja pehmenee tasaisemmin, mikä tekee siitä helpomman materiaalin taivutukseen ja muotoiluun. Jos rakennat kertaluonteista kaarevaa paneelia tai prototyyppikoteloa, aloita a optista laatua oleva läpinäkyvä suulakepuristettu PMMA-levy ; se antaa sinulle vakaan muotoilukäyttäytymisen ja puhtaan viimeistellyn pinnan. Kahden tuotantoreitin syvempää vertailua varten meidän PMMA materiaaliopas kattaa ominaisuudet, jotka sinun on tarkistettava ennen tilaamista.
 Korkean kirkkauden laaja-alainen optinen PMMA läpinäkyvä pursotettu valo G Hellävarainen on korkean kirkkauden laaja-alainen optinen luokan PMMA läpinäkyvä suulakepuristettu valoohjainlevyjen toimittajat ja valmistajat, tukku... Näytä tuote →
Lämpötila-alueet, joilla on merkitystä akryylille
Akryyli ei sula yhtäkkiä kuin jäätelö; se kulkee pehmenemisvaiheen läpi. Noin alle 100 °C:ssa se on edelleen lasimainen ja halkeilee tai säröytyy, jos se pakotetaan mutkalle. Käytännöllinen muovausikkuna on 150 - 180 °C (noin 300 - 355 °F). Tämän alueen sisällä arkkia voidaan taivuttaa, verhota tai tyhjiömuovata ilman, että pinnan laatu kärsii. Yli 190 °C:ssa ilmaantuu kuplia ja vaalenemista, kun materiaali alkaa hajota. Eri toimittajat ilmoittavat hieman erilaisia lukuja, mutta periaate on sama: muotoile ikkunan keskelle ja pidä lämpö tasaisena.
Muodostuva ikkuna käytännössä
Pidä levy tavoitelämpötilassa riittävän pitkään, jotta lämpö tunkeutuu koko paksuuteen, ja työskentele sitten nopeasti, kun se on vielä taipuisa. Infrapunalämpömittari poistaa arvauksen: osoita se arkin pintaan ja odota, kunnes lukema on muodostusikkunan sisällä, ennen kuin aloitat taivutuksen. Valmiilta näyttävä pinta ei ole sama asia kuin läpikuumennettu arkki, ja tässä suurin osa harrastajayrityksistä menee pieleen.
Miksi paksuus muuttaa matematiikkaa
Paksumpi massa varastoi enemmän lämpöä ja tarvitsee enemmän aikaa saavuttaakseen muovauslämpötilan. 2 mm:n arkki voi olla valmis muutamassa minuutissa, kun taas 6 mm:n arkki voi vaatia useiden minuuttien tasaista lämmitystä. Paksun levyn kiirehtiminen tuottaa pehmeän pinnan ja edelleen jäykän ytimen – tuloksena on taipunut reuna, jossa on jännityshalkeamia. Sama logiikka pätee nauhalämmittimiin: lisää lämmitysaikaa paksuuden mukaan ja tarkista, että pehmennetty vyöhyke on tarpeeksi leveä tarvitsemasi taivutussäteen mukaan.
| Kunto | Lämpötila | Mitä tapahtuu |
|---|---|---|
| Lasisiirto | ~105 °C | Arkki alkaa pehmetä, mutta kestää silti taipumista |
| Ikkunan muodostus | 150-180 °C | Ihanteellinen valikoima taivutukseen, verhoukseen ja tyhjiömuovaukseen |
| Ylikuumeneminen | Yli 190 °C | Kuplat, valkaisu ja pysyvä pintavaurio |
Kolme luotettavaa menetelmää pleksilasin muovaukseen
Valitse menetelmä tarvitsemasi muodon mukaan, älä sen mukaan, mikä näyttää vaikuttavalta. Terävät kulmat vaativat linjalämmitystä; sileät käyrät vaativat koko pinnan lämmitystä; syvät, toistettavat osat vaativat tyhjiömuovausta.
Viivan taivutus teräviin, puhtaisiin kulmiin
Nauhalämmitin tai fokusoitu lämpöpistooli lämmittää yhden kapean arkin nauhan. Kun nauha pehmenee, taita arkki kohdekulmaan ja pidä sitä, kunnes se jäähtyy. Koska akryyli jousta hieman takaisin jäähdytyksen jälkeen, taivuta muutaman asteen yli; Harjoittelemalla opit kuinka paljon levyn paksuus ja lämmittimen leveys vaativat. Tekniikka tuottaa terävät 90 asteen kulmat lämmittämättä muuta osaa, minkä vuoksi se pysyy vakiona esittelytelineiden, valonsuojusten ja moottoripyörien tuulilaseissa.
Verhojen muotoilu kaareville ja kupuille
Kaarevan muodon saamiseksi lämmitä koko levy uunissa tai leveän infrapunalähteen alla ja aseta se sitten muotin päälle - puinen pukki, vaahtomuovi tai jopa keittiökulho. Painovoima ja kevyt paine tekevät työn. Arkki jäähtyy muotin muotoon, ja trimmausreititin puhdistaa reunat. Jos haluat syvempiä käyriä, anna levyn painua oman painonsa alla ennen kosketusta. sen pakottaminen alas, kun se on vielä liian viileä, luo ohuita pisteitä kulmiin.
Tyhjiömuovaus monimutkaisille, toistettaville osille
Tyhjiömuovaus vetää lämmitetyn levyn yksityiskohtaiseen muottiin käyttämällä ilmakehän painetta, mikä toistaa rivat, alaleikkaukset ja teksturoidut pinnat paljon paremmin kuin käsinmuovaus. Se on laitekoteloiden, autokomponenttien ja suojakansien takana oleva menetelmä – ja siinä prosessi lakkaa olemasta harrastus ja alkaa vaatia kunnollisia työkaluja ja lämpötilan hallintaa. Kun saavutat tämän vaiheen, materiaalin paksuuden toleranssista tulee kriittinen; meidän opas muovilevyille opaste- ja LED-sovelluksiin selittää, miksi säädellyt akryylit käyttäytyvät paljon ennakoitavammin kuin askartelukaupan leikkausleikkaukset.
| menetelmä | Paras | Laitteet | Tyypillinen tulos |
|---|---|---|---|
| Viivan taivutus | Terävät kulmat, laatikot, tuulilasit | Nauhalämmitin tai fokusoitu lämpöpistooli | Terävät, suorat mutkat |
| Liinan muodostus | Kaarevat paneelit, kupolit, katokset | Uuni- tai infrapunalämmitin plus muotti | Tasaiset yhdistekäyrät |
| Tyhjiömuodostus | Syvät osat, kylkiluut, kuvioituja yksityiskohtia | Tyhjiömuotti ja muotti | Toistettavat tuotantoosat |
Askel askeleelta: Muodosta pleksipaneeli muotin päälle
Aloita puhtaalla, kuivalla levyllä ja muotilla, joka kestää muodostuslämpötilan. Puu ja korkean lämpötilan vaahdot toimivat hyvin; laminaatit ja lakatut pinnat voivat tarttua. Poista molemmat suojakalvot ennen kuumennusta.
- Leikkaa akryylilevy karkeasti sopivan kokoiseksi sahalla tai CNC-leikkurilla, jätä pieni marginaali leikkausta varten.
- Kuumenna uuni 160 °C:seen (320 °F) ja aseta levy tasaiselle irrokepaperilla vuoratulle pellille.
- Kuumenna, kunnes arkki painuu oman painonsa alla ja tuntuu joustavalta hansikassormella testattaessa – tyypillisesti muutama minuutti 2–4 mm:n arkin kohdalla.
- Nosta kuuma levy muottiin ja anna sen asettua ääriviivojen yli painamalla kevyesti keskeltä ulospäin.
- Pidä osaa, kunnes se jäähtyy alle noin 60 °C; liian nopea jäähtyminen aiheuttaa sisäistä stressiä ja myöhemmin säröilyä.
- Leikkaa reunat, hio ja kiillota leikkausviiva, jos reuna tulee näkyviin.
Kaksi käytännöllistä muistutusta: käytä lämmönkestäviä käsineitä aina, kun käsittelet kuumaa akryylia, ja pidä työalue tuuletettuna. PMMA vapauttaa pieniä määriä höyryä kuumentuessaan; tyypillisissä harrastajalämpötiloissa ja lyhyissä altistusajoissa riski on pieni, mutta puhdas ilma on kiistaton tapa.
Viisi virhettä, jotka pilaavat useimmat akryylimuovaustyöt
Useimmat epäonnistuneet osat epäonnistuvat samalla viidellä tavalla. Opi tunnistamaan ne ennen kuin tuhlaat arkin.
- Pinnan ylikuumeneminen, kun ydin pysyy kylmänä. Ulkopinta kuplii ja vaalenee sisäpuolen ollessa vielä jäykkä, jolloin syntyy heikko, halkeileva mutka.
- Taivutuksen pakottaminen muovauslämpötilan alapuolelle. Tuloksena on jännityshalkeilu – hienoja valkoisia halkeamia, jotka ilmestyvät taivutusviivaan, joskus vasta päiviä myöhemmin.
- Epätasainen lämmitys koko levyllä. Kuumat kohdat aiheuttavat vääntymistä ja vinoja käyriä, joita ei voida korjata, kun materiaali jäähtyy.
- Suojakalvon väliin jääminen tai väärän irrotusaineen käyttö. Muotimateriaalit ja pinnoitteet voivat tarttua kuumaan akryyliin.
- Jäähtyy liian nopeasti. Snap-jäähdytteiset osat kestävät enemmän sisäistä jännitystä ja ovat alttiita halkeilemaan trimmauksen tai porauksen aikana.
Kun ammattimainen valmistaja voittaa työpajan
Tee-se-itse-muovaus on järkevää prototyypiksi tai yksittäiseksi osaksi. Mutta heti kun osa tarvitsee optista suorituskykyä – valon tasaisesti jakavan valonohjainlevyn, tietyllä sameudella varustettua diffuusoria tai paloa hidastavaa laatua kaupalliseen kiinnitykseen – vaatimukset muuttuvat. Muutaman millimetrin kymmenesosan vaihteleva arkki on hyväksyttävä esittelytelineen ja hyödytön taustavalaistulle paneelille. Edes hyvin varusteltu korjaamo ei pysty hallitsemaan eräkohtaista sakeutta, keltaisuusindeksiä tai palonestoluokitusta. Esimerkiksi paloa hidastavat akryylit on testattava ja dokumentoitava tiettyjen luokkien mukaan, ja dokumentoimaton hartsin vaihto voi muuttaa osan muotoa, vanhenemista ja palamista.
Suzhou Gentlessä samat optisen luokan PMMA-ekstruusiolinjat, jotka tuottavat läpinäkyvän levymme, syöttävät myös tyhjiömuovaustuotevalikoima rakennettu teollisuusasiakkaille. Valvomme koostumuksen, mittareiden ja pinnan laatua talon sisällä, ja tuotanto tapahtuu ISO 9001 -laatujärjestelmän mukaisesti. Tämä tarkoittaa, että voimme toimittaa oikean akryylilaadun ja muotoilla siitä kansia, koteloita, diffuusoreita ja valonohjainkomponentteja dokumentoiduilla toleransseilla. Jos projektisi on menossa tuotantoon, arvioi materiaalivaihtoehdot ja muovauskyky ennen kuin sitoudut manuaaliseen prosessiin.
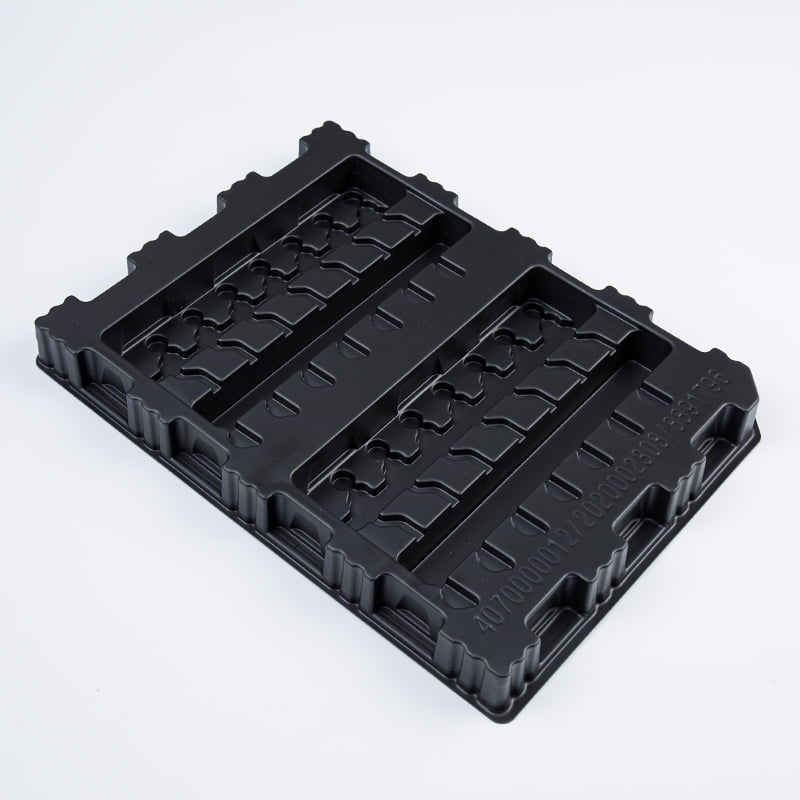 Tyhjiömuovausmuovilevyjen toimittajat, mukautetut tyhjiömuovattavat muovituotteet Suzhou Gentle Photoelectric Technology Co., Ltd. tukee mukautettuja tyhjiömuovausmuovituotteita, tyhjiömuovausmuovilevyjen toimittajia... Näytä tuote →
Pleksilasin muovaus on aidosti lähestyttävää: säädä lämpötilaa, kunnioita paksuutta ja valitse materiaali, jolla on yhdenmukaiset ominaisuudet. Nämä kolme tekijää erottavat puhtaan käyrän halkeilevasta, kuplivasta hylkystä.


